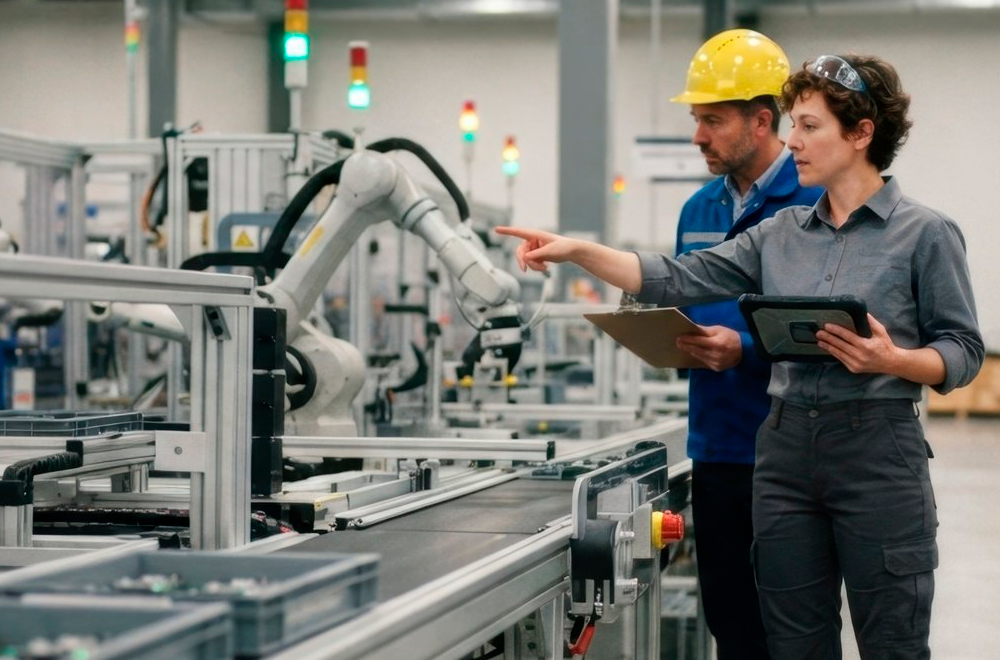
Uma estufa de cura de tinta que trabalha abaixo da temperatura especificada entrega peças com aparência impecável, só que o filme não atinge a dureza prevista e o defeito aparece meses depois, já nas mãos do cliente final. Situações assim mostram por que os sensores de temperatura ocupam um lugar central em qualquer linha automatizada. Eles transformam uma grandeza física em informação que o controlador consegue usar para corrigir o processo antes que a perda aconteça.
Escolher o sensor errado, ou instalá-lo no ponto errado, gera leituras que parecem confiáveis e não são. Por isso, entender as diferenças entre as tecnologias disponíveis ajuda engenheiros e gestores de produção a especificar sistemas que funcionam bem desde a partida da célula.
O que a medição térmica controla dentro do processo?
Em uma planta automatizada, a temperatura raramente é um fim em si. Ela é a variável que garante outra coisa, como a cura correta de um revestimento, a integridade metalúrgica de um cordão de solda ou a vida útil de um motor. Quando o controlador recebe esse dado em tempo real, consegue ligar um aquecedor, abrir uma válvula de refrigeração ou interromper o ciclo, de modo que o processo se mantenha dentro da janela definida pela engenharia.
A segunda função é proteger equipamentos. Motores, inversores, fontes de solda e geradores de laser perdem desempenho quando superaquecem, e uma falha térmica pode parar a linha inteira. Sensores bem posicionados permitem alarmes antecipados e manutenção baseada em condição, porque a tendência de alta aparece nos registros antes da pane.
Há também o papel da rastreabilidade. Setores como o automotivo e o de alimentos exigem comprovação de que cada lote passou pelas condições corretas. Assim, o histórico de temperatura gravado pelo sistema supervisório vira evidência em auditorias e investigações de não conformidade.
Tipos de sensores de temperatura
Os modelos de contato dominam a instrumentação industrial, e três famílias respondem pela maior parte das aplicações. Cada uma resolve um problema diferente, então a escolha começa pela faixa de temperatura, pela precisão exigida e pelo ambiente de instalação.
O termopar é formado pela junção de dois metais diferentes, que gera uma pequena tensão proporcional à diferença de temperatura entre a ponta de medição e a extremidade de ligação. Esse fenômeno é conhecido como efeito Seebeck. A grande vantagem está na faixa ampla, já que o tipo K, por exemplo, mede de temperaturas negativas até acima de 1.000 °C, enquanto os tipos à base de platina e ródio atendem fornos ainda mais quentes. Termopares são robustos e respondem rápido, mas oferecem precisão menor e dependem de compensação da junta fria no instrumento que lê o sinal.
O termorresistor, conhecido pela sigla RTD, mede a variação da resistência elétrica de um metal conforme a temperatura muda. O mais difundido é o PT100, feito de platina e com resistência de 100 ohms a 0 °C. A norma IEC 60751 define a curva de resposta e as classes de tolerância desses sensores, o que facilita a troca entre fabricantes sem recalibrar o sistema. Em troca de uma faixa menor que a do termopar, o PT100 entrega estabilidade e precisão superiores, sobretudo entre temperaturas negativas e algumas centenas de graus. A ligação a três ou quatro fios compensa a resistência dos cabos, detalhe que faz diferença quando o sensor fica distante do painel.
Os termistores são semicondutores cerâmicos com resistência muito sensível à temperatura. No modelo NTC, ela cai conforme o calor aumenta, enquanto no PTC ela sobe de forma abrupta a partir de um ponto definido. Essa característica faz do PTC uma opção clássica para proteção térmica de enrolamentos de motores. Termistores são baratos e reagem a pequenas variações, só que a resposta não é linear e a faixa de operação é estreita, o que limita seu uso em processos de alta temperatura.
Medir com ou sem contato com a peça?
Nem sempre é possível encostar um sensor no que se quer medir. Peças em movimento numa esteira, superfícies recém-pintadas, metais incandescentes e componentes energizados pedem medição a distância. Nesses casos entram os pirômetros e sensores infravermelhos, que captam a radiação térmica emitida pela superfície e calculam a temperatura a partir dela.
O ponto mais sensível dessa tecnologia é a emissividade, ou seja, a capacidade do material de emitir radiação. Superfícies metálicas polidas refletem muito e emitem pouco, de modo que um pirômetro mal configurado lê valores bem abaixo do real. Fabricantes oferecem modelos de comprimento de onda específico e pirômetros de duas cores para contornar o problema, mas a configuração precisa considerar o material, o acabamento e a presença de fumaça ou vapor no caminho óptico.
Câmeras termográficas ampliam essa lógica ao gerar um mapa de temperatura em vez de um único ponto. Em linhas automatizadas, elas ajudam a inspecionar a distribuição de calor numa peça soldada ou a uniformidade de uma estufa, inclusive integradas a sistemas de visão que aprovam ou rejeitam itens automaticamente.
Aplicações em pintura, solda e corte laser
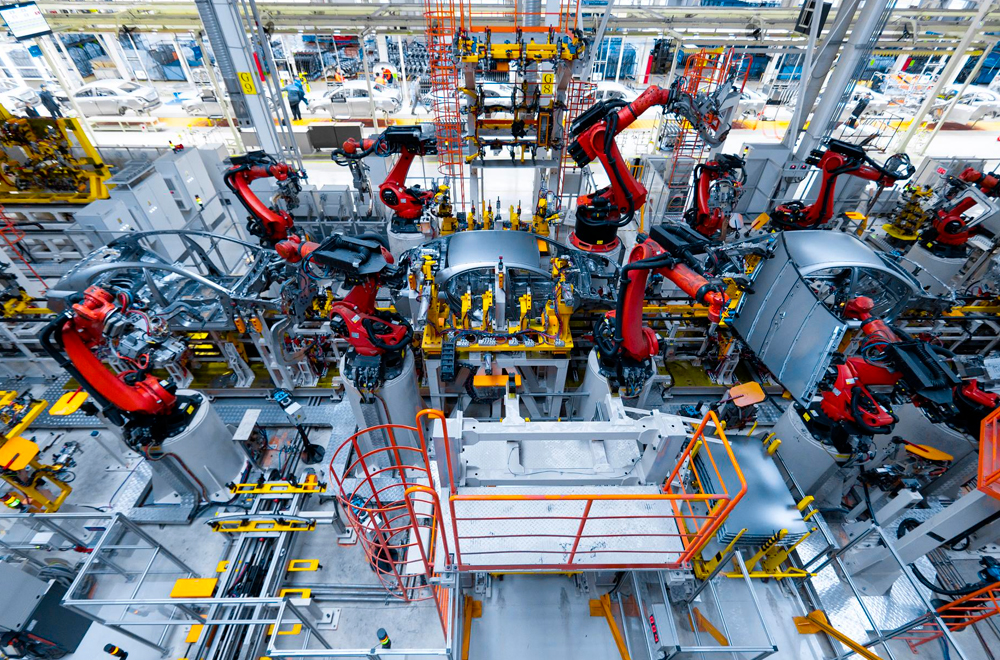
Na pintura industrial, o controle térmico aparece em mais de um ponto. A temperatura da tinta interfere na viscosidade e, consequentemente, na espessura de camada aplicada pelo robô. A cabine precisa de condições estáveis para que o acabamento não varie entre o turno da manhã e o da tarde. Já na estufa, sensores distribuídos ao longo do túnel verificam se a peça atingiu a temperatura de cura pelo tempo necessário, e muitos processos usam registradores que viajam junto com a peça para levantar o perfil térmico real.
Na soldagem, a temperatura de pré-aquecimento e a temperatura entre passes influenciam diretamente a microestrutura do metal, principalmente em aços de maior espessura ou de alta resistência. Pirômetros e termopares de contato permitem que a célula robotizada aguarde o resfriamento adequado antes do próximo cordão, em vez de seguir um tempo fixo estimado. Os sistemas de refrigeração das tochas também são monitorados, porque uma falha no circuito de água danifica consumíveis em poucos ciclos.
No corte a laser, a fonte e o cabeçote óptico dependem de um resfriador que mantém a temperatura dentro de uma faixa estreita. Desvios afetam a qualidade do feixe e, em consequência, a qualidade da borda cortada. Sensores no circuito de refrigeração e no próprio cabeçote alimentam intertravamentos que desligam o laser antes de qualquer dano à óptica.
Em células de manipulação, montagem e paletização, a medição térmica fica mais concentrada nos acionamentos. Servomotores e redutores dos robôs têm sensores internos, enquanto equipamentos periféricos como seladoras, aplicadores de adesivo hot melt e encolhedoras de filme exigem controle próprio para que a embalagem saia íntegra.
Do sinal do sensor à decisão do controlador
O sinal bruto de um termopar está na faixa de milivolts e sofre com ruído elétrico, algo comum em ambientes com fontes de solda e inversores de frequência. Transmissores de temperatura convertem esse sinal em padrões mais robustos, como 4 a 20 mA, que o CLP lê com segurança mesmo a dezenas de metros de distância. Modelos com comunicação digital, como IO-Link ou redes de campo, enviam também diagnósticos, inclusive o aviso de sensor rompido.
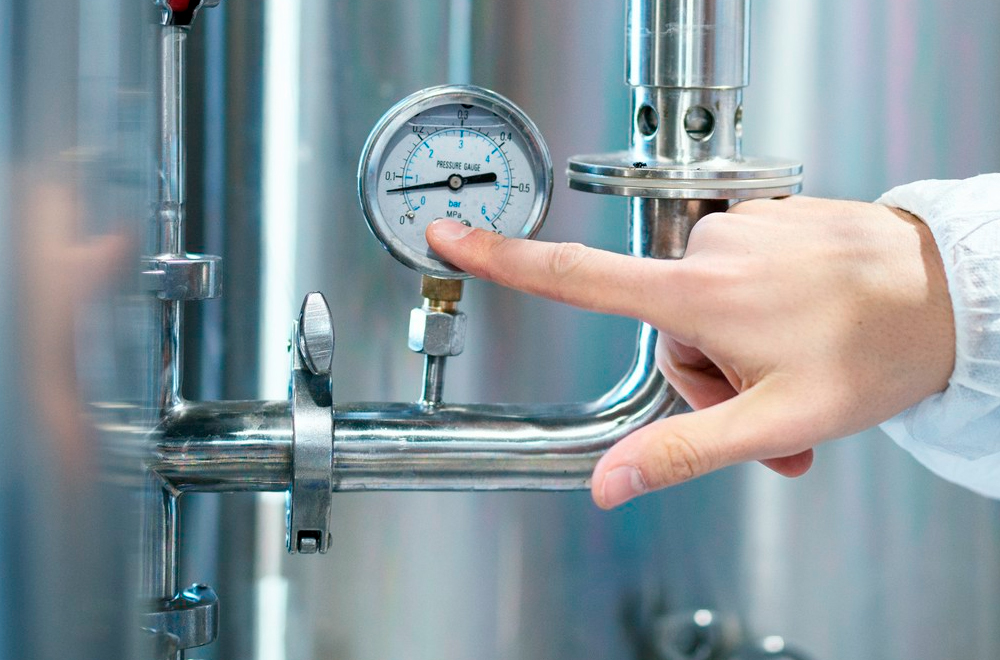
O posicionamento físico pesa tanto quanto a tecnologia escolhida. Um PT100 instalado longe do fluxo de ar quente numa estufa mede o metal da parede, e não a peça. Poços termométricos protegem o elemento sensor, mas aumentam o tempo de resposta, então a especificação precisa equilibrar proteção mecânica e velocidade de leitura conforme a dinâmica do processo.
A calibração periódica fecha o ciclo. Sensores sofrem deriva com o uso, sobretudo os expostos a ciclos térmicos severos, e um desvio pequeno acumulado ao longo de meses compromete exatamente a variável que o sistema deveria garantir. Registrar as datas de verificação e comparar as leituras com um padrão rastreável evita que a automação passe a tomar decisões com base em dados errados.
Quando a medição de temperatura é pensada junto com o restante da célula, desde a seleção do sensor até a lógica do controlador, o resultado é um processo que se corrige sozinho e deixa registros confiáveis.
Se a sua empresa planeja automatizar uma linha de pintura, solda, corte laser ou montagem e quer definir como o controle térmico entra nesse projeto, fale com a equipe da PenseNova para avaliar a solução robotizada adequada ao seu processo.