Uma linha de produção pode funcionar o dia inteiro e entregar menos do que poderia. Peças voltam para retrabalho, a máquina para para ajustes e operadores esperam o lote anterior sair da cabine de pintura. Cada perda parece pequena isoladamente, mas somadas ao fim do mês elas definem a eficiência operacional da fábrica e, por consequência, a margem do negócio.
A automação robotizada entra nessa conta porque ataca as fontes de variação e desperdício que dependem do esforço manual. Só que o robô sozinho não resolve nada. O ganho aparece quando a tecnologia é escolhida a partir do problema certo, integrada ao fluxo existente e acompanhada por indicadores claros.
Onde a eficiência operacional se perde no chão de fábrica?
Antes de pensar em robôs, a pergunta útil é onde o tempo e o material estão escapando. Em muitas plantas, o gargalo está em uma única estação. Pense, por exemplo, em uma cabine de pintura que não acompanha o ritmo da usinagem, de modo que todo o restante da linha trabalha abaixo da capacidade.
As perdas mais comuns se concentram em algumas frentes conhecidas. A variação de qualidade é uma delas, já que um soldador experiente no começo do turno não mantém o mesmo padrão oito horas depois. Há também as paradas não planejadas e as trocas de produto demoradas, que consomem horas produtivas sem aparecer no relatório de produção. Por fim, existem as tarefas repetitivas ou pesadas, como empilhar caixas em paletes, que geram afastamentos e rotatividade de pessoal.
Mapear essas perdas com dados, e não com impressões, muda a conversa interna. Quando a engenharia mostra para a diretoria quantas horas a estação de solda fica parada por mês, ou quanto material vai para o refugo, o investimento em automação deixa de ser uma aposta. Passa a ser a resposta a um número conhecido.
O que muda quando o robô assume pintura, solda e corte?
Nos processos de acabamento e união de peças, a principal contribuição do robô é a repetibilidade. Na pintura, o braço robótico percorre a mesma trajetória em todas as peças, com a mesma distância da pistola e a mesma velocidade. Então a camada de tinta fica uniforme e, quando a trajetória é bem programada, a sobrepulverização diminui e o consumo de tinta acompanha essa queda. O operador sai de um ambiente com névoa de solvente e passa a supervisionar o processo.
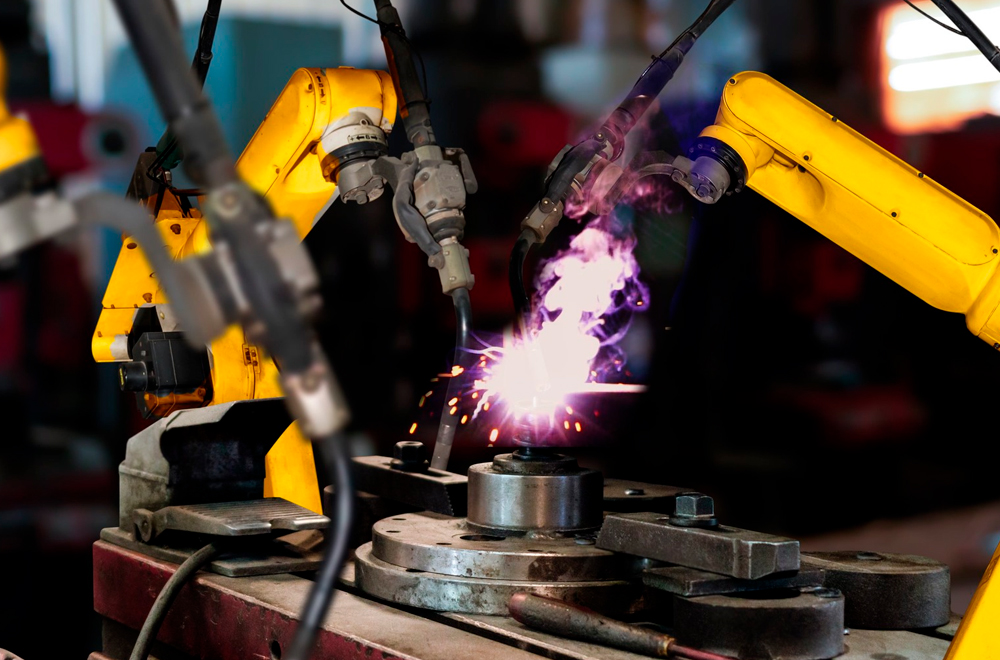
Na solda MIG, o ganho vem da estabilidade do cordão. Velocidade de avanço, ângulo da tocha e alimentação do arame ficam constantes, de modo que a inspeção encontra menos defeitos e o retrabalho cai. A célula robotizada sustenta o mesmo ritmo em turnos seguidos, enquanto o soldador precisa de pausas e rodízio para evitar fadiga.
O corte e a solda a laser pedem uma precisão de posicionamento difícil de manter manualmente. Com o robô conduzindo o cabeçote, a fábrica consegue trabalhar geometrias tridimensionais, como peças estampadas ou tubos, sem montar gabaritos complexos para cada variação. Isso encurta o setup sempre que a produção alterna entre modelos.
Manipulação, montagem e paletização
Nem toda perda está nos processos de transformação. Boa parte do tempo improdutivo acontece no transporte entre estações, na alimentação de máquinas e na expedição. Um robô de manipulação que carrega e descarrega uma prensa ou um centro de usinagem elimina a espera entre ciclos, assim o operador fica livre para atividades de controle e inspeção.
Na montagem, a automação faz diferença principalmente em operações repetitivas de encaixe, aparafusamento ou aplicação de componentes, nas quais o cansaço leva a erros. Quando a célula conta com sensores de presença e posição, ela confere se a peça está correta antes de seguir. Ou seja, o defeito é barrado na estação em vez de ser descoberto pelo cliente.
A paletização costuma ser um dos primeiros projetos de automação de uma planta, porque o ganho é fácil de enxergar. Empilhar sacos ou caixas durante todo o turno expõe o trabalhador a riscos ergonômicos sérios. O robô monta o palete sempre no mesmo padrão, o que deixa a carga mais estável no transporte e acelera o carregamento dos caminhões.
Como medir o retorno de um projeto de automação?
Projetos de automação robotizada envolvem investimento alto e passam por várias aprovações, então a justificativa precisa ser construída com indicadores que a alta direção reconheça. O OEE, sigla para eficiência global do equipamento, é um bom ponto de partida, pois combina disponibilidade, desempenho e qualidade em um único número. Com ele, fica claro em qual dessas frentes está a maior perda.
Outros indicadores completam a análise. Tempo de ciclo por peça, taxa de refugo, horas de retrabalho, consumo de tinta e arame e custo de afastamentos por lesões repetitivas entram no cálculo. Com a linha de base registrada antes da implantação, a comparação depois que a célula entra em operação fica direta.
Reduzir mão de obra é apenas uma parte do retorno, e tratar a automação como simples corte de pessoal leva a projetos mal dimensionados. Em muitas fábricas, o maior ganho está em produzir mais com a mesma estrutura. Pedidos que antes eram recusados por falta de capacidade passam a ser aceitos, e o padrão de qualidade exigido por setores mais rigorosos se torna sustentável.
Se a sua fábrica enfrenta gargalos em pintura, solda, corte laser, manipulação, montagem ou paletização, fale com a equipe da PenseNova e agende uma visita técnica para avaliar qual solução de automação robotizada se encaixa no seu processo.